CNC-Drehen
Drehmaschinen mit angetriebenen Werkzeugen und Dreh-Fräs-Zentren für komplett fertige Teile
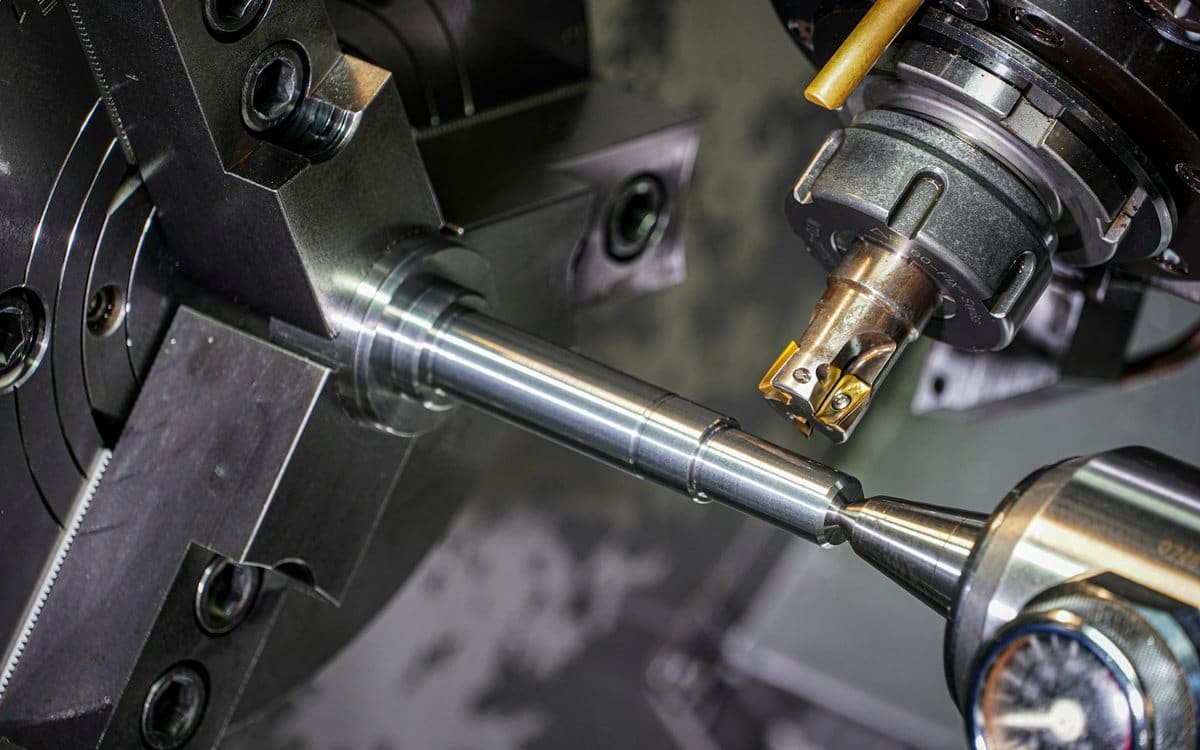
CNC-Drehmaschinen mit angetriebenen Werkzeugen, Y-Achse und Gegenspindel fertigen Wellen, Buchsen, Fittings und Flansche komplett in einem Zyklus — Drehen, Fräsen, Bohren und Gewinden ohne zweite Operation.
Ein Zyklus, fertiges Teil
Gewinde, die dichten
Stangenlader, mannlose Schichten
Warum es funktioniert
Ein Zyklus, fertiges Teil
Die Gegenspindel bearbeitet die Rückseite ohne zweite Aufspannung — ohne den Rundlauffehler und die Handhabungsschäden einer Nacharbeit.
Gewinde, die dichten
Metrische, UNC/UNF-, BSP-, NPT- und Trapezgewinde, geprüft mit Gut-/Ausschusslehren und auf Wunsch bis 350 bar druckgeprüft.
Stangenlader, mannlose Schichten
Automatische Stangenlader und Teilefänger ermöglichen mannlose Schichten — das hält die Stückkosten ab 500 Stück wettbewerbsfähig.
Prozessdaten
| Max. Drehdurchmesser | 400 mm (15.7 in) |
|---|---|
| Max. Drehlänge | 1200 mm (47 in) |
| Stangendurchlass | 4 – 80 mm |
| Durchmessertoleranz | ±0.008 mm |
| Konzentrizität | 0.01 mm TIR |
| Standard-Oberflächengüte | Ra 1.6 µm / 63 µin |
Engere Toleranzen als angegeben sind nach Prüfung machbar — bitte kennzeichnen Sie kritische Maße in Ihrer Zeichnung.
Technische Dokumentation wird auf Englisch geführt, um die fachliche Genauigkeit zu wahren.
Turned parts, complete off the machine
A part that leaves the lathe finished is a part that cannot be damaged, mixed up or mis-located in a second operation. Our turning cell is built around that principle: driven tooling, Y-axis and sub-spindle transfer let us face, turn, mill flats, cross-drill, tap and part off in one cycle.
Bar-fed machines run diameters from 4 mm to 80 mm; chucker work extends to 400 mm diameter for flanges, end caps and large adapters.
Concentricity, roundness and finish
Concentricity is held to 0.01 mm TIR on parts turned between spindles, and to 0.005 mm where a single chucking and a follower rest can be used. Roundness on ground-bar stock is typically within 0.005 mm.
Standard turned finish is Ra 1.6 µm. Ra 0.8 µm is routine on stainless and brass with a finishing insert and controlled feed; Ra 0.2 µm and below is reached by adding hard turning or cylindrical grinding.
Threads and sealing features
We cut metric, UNC/UNF, BSP, NPT and trapezoidal threads, and roll threads where fatigue strength matters. O-ring grooves are cut to ISO 3601 or to your drawing dimensions, with the corner radii and surface finish that make the seal work rather than merely fit.
Inspection of turned features
Diameters are monitored with calibrated micrometers and air gauges through the run; critical bores are verified with bore gauges traceable to national standards. Where a drawing calls for it, we supply a full dimensional report with actual measured values for every characteristic, not a pass/fail tick.
Häufige Fragen
Wie schnell erhalte ich ein Angebot?
Die meisten Angebote liegen innerhalb von 24 Arbeitsstunden vor. Einfache Dreh- oder Frästeile kalkulieren wir oft noch am selben Tag; Baugruppen, mehrstufige Aufträge und Anfragen mit Materialrecherche können bis zu zwei Arbeitstage dauern. Dauert es länger, nennen wir Ihnen einen Termin, statt Sie warten zu lassen.
Welche Unterlagen benötigen Sie für ein Angebot?
Ein 3D-Modell als STEP, Parasolid (X_T) oder IGES genügt für den Start. Trägt das Teil Toleranzen enger als ISO 2768-m, Form- und Lagetoleranzen, Oberflächenangaben oder Gewindespezifikationen, fügen Sie bitte eine bemaßte 2D-Zeichnung als PDF oder DWG bei. Angaben zu Stückzahl, Werkstoff und Oberfläche ersparen eine Rückfragerunde und bringen den Preis meist noch am selben Tag.
Gibt es eine Mindestbestellmenge?
Nein. Wir fertigen Einzelprototypen ebenso wie Lose von 20.000 Stück. Bei sehr kleinen Aufträgen gilt ein Mindestauftragswert für Rüsten und Programmierung, den wir im Angebot klar ausweisen — es tauchen keine späteren Zusatzkosten auf.
Was bestimmt tatsächlich den Preis eines Frästeils?
Vier Faktoren, grob in dieser Reihenfolge: Anzahl der Aufspannungen, Taktzeit, Materialkosten und die engste Toleranz auf der Zeichnung. Eine Toleranz von ±0,01 mm, wo ±0,1 mm funktionieren würde, kann den Preis um 30 % erhöhen; ein Merkmal, das eine vierte Aufspannung erzwingt, sogar mehr. Unsere Angebote weisen diese Treiber aus, damit Sie entscheiden können, ob die Anforderung den Preis wert ist.
Brauchen Sie dieses Verfahren für Ihr Teil?
Senden Sie uns Ihre Zeichnung — wir bestätigen Machbarkeit, Kosten und Lieferzeit.
- Geprüft von einem Fertigungsingenieur
- NDA vor Dateiaustausch möglich