Mecanizado de 5 ejes
5 ejes simultáneos para contornos complejos, destalonados profundos y precisión en una sola sujeción
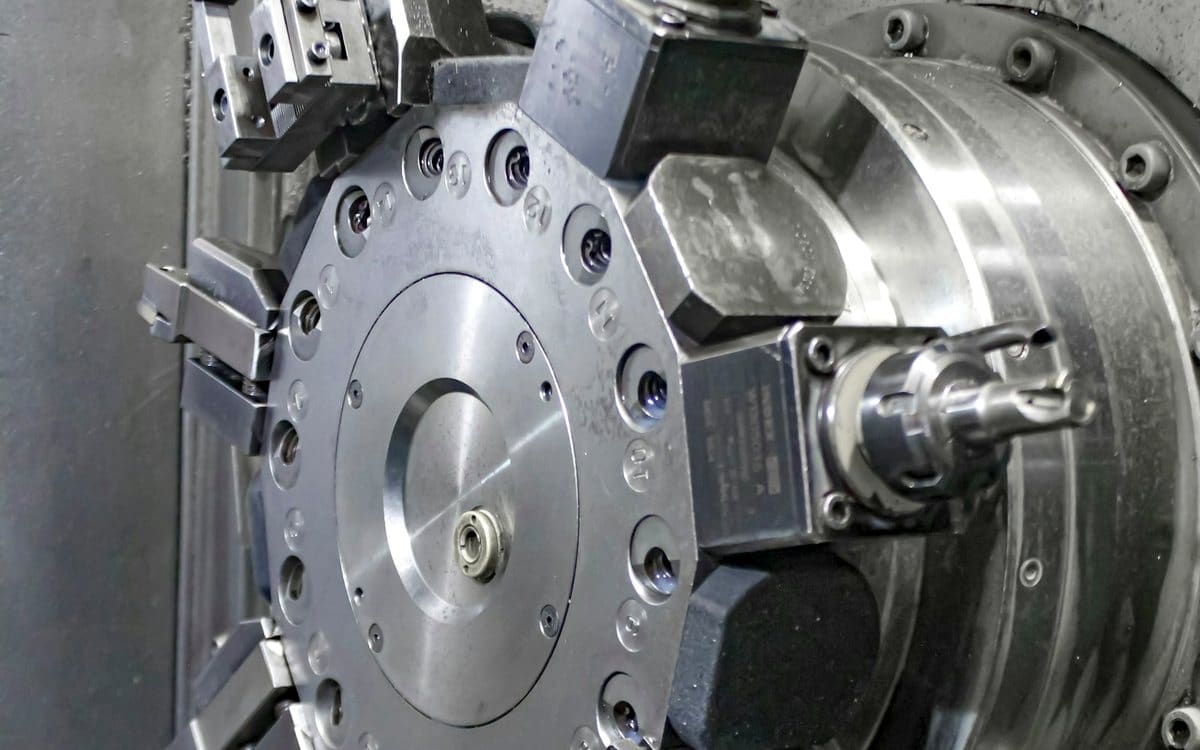
Máquinas de cuna y cabezal orientable mantienen la herramienta normal a la superficie a lo largo de toda la trayectoria, produciendo álabes, impulsores, instrumental médico y herrajes aeronáuticos inalcanzables en tres ejes.
Verificación de colisiones por software
Herramientas más cortas, mejor acabado
Integridad de referencias
Por qué funciona
Verificación de colisiones por software
Cada programa de 5 ejes se simula contra el modelo cinemático completo de la máquina, incluidos utillaje y portaherramientas: las colisiones se detectan antes de cortar.
Herramientas más cortas, mejor acabado
Inclinar el cabezal permite usar fresas cortas y rígidas donde con tres ejes haría falta un gran voladizo: menos flexión, menos vibración y mejor forma.
Integridad de referencias
Una sujeción significa un único sistema de referencias. El programa de MMC mide desde las mismas referencias que usó el CAM, así el informe refleja cómo se fabricó realmente la pieza.
Especificación del proceso
| Volumen de trabajo | 600 × 600 × 500 mm |
|---|---|
| Ejes rotativos | A ±120°, C 360° continuous |
| Posición verdadera | 0.02 mm across 5 faces |
| Tolerancia lineal | ±0.01 mm |
| Presión de refrigerante | up to 70 bar through-spindle |
| Acabado de contorno | Ra 0.4 µm achievable |
Se pueden alcanzar tolerancias más estrechas que las indicadas previa revisión — marque las cotas críticas en su plano.
Aplicaciones típicas
- Impulsores y álabes de turbina
- Herrajes estructurales aeronáuticos
- Instrumental ortopédico
- Superficies complejas de moldes y matrices
- Carcasas ópticas y láser
- Bloques multicara
Materiales compatibles
La documentación técnica se mantiene en inglés para preservar la exactitud de los términos de ingeniería.
When five axes is the right answer
Five-axis machining is not automatically better — it is better when the geometry demands it. We recommend it when:
- The part has surfaces that a 3-axis tool cannot reach without a fixture stack
- Position tolerance between features on different faces is tighter than ±0.03 mm
- A shorter, more rigid tool can be used by tilting the head, improving finish and tool life
- Setup count is driving cost more than cycle time
Where three axes will do the job, we quote three axes. That honesty is part of the DFM feedback you get with every quotation.
Geometry we machine
Turbine and compressor blades, closed and open impellers, orthopaedic instrument bodies, bone plates, optical housings, aerospace brackets and structural fittings, and tooling with complex parting surfaces.
Our CAM system simulates the full kinematic model of each machine — table, trunnion, fixture and tool holder — so collisions are found in software, not on steel.
Accuracy across the envelope
Rotary axes are calibrated with a ballbar and laser interferometer on a documented schedule. True position across a five-sided machined envelope is held within 0.02 mm, and we verify it on the first article with a CMM programme that measures from the same datum scheme used in the CAM setup.
Materials and cutting strategy
Titanium Gr5, Inconel 718, 17-4PH, 7075-T6 and PEEK are routine. Cutting data is selected per material family with through-spindle coolant at up to 70 bar, and we monitor tool life per edge so the last part of a batch is cut under the same conditions as the first.
Preguntas frecuentes
¿En cuánto tiempo recibiré un presupuesto?
La mayoría de los presupuestos se devuelven en 24 horas laborables. Las piezas torneadas o fresadas sencillas suelen valorarse el mismo día; los conjuntos, los trabajos multiproceso y las consultas que requieren buscar material pueden tardar hasta dos días laborables. Si va a tardar más, le indicamos una fecha en lugar de dejarle esperando.
¿Qué archivos necesita para presupuestar?
Un modelo 3D en STEP, Parasolid (X_T) o IGES basta para empezar. Si la pieza tiene tolerancias más estrechas que ISO 2768-m, tolerancias geométricas, acabados superficiales o especificaciones de rosca, añada un plano 2D acotado en PDF o DWG. Indicar cantidad, material y acabado evita una ronda de preguntas y suele permitir dar el precio el mismo día.
¿Hay una cantidad mínima de pedido?
No. Mecanizamos tanto prototipos unitarios como lotes de 20.000 piezas. En trabajos muy pequeños se aplica un importe mínimo de pedido para cubrir la preparación y la programación, que indicamos claramente en el presupuesto: no aparecen cargos posteriores.
¿Qué determina realmente el precio de una pieza mecanizada?
Cuatro factores, más o menos en este orden: el número de sujeciones, el tiempo de ciclo, el coste del material y la tolerancia más estrecha del plano. Una tolerancia de ±0,01 mm donde ±0,1 mm funcionaría puede añadir un 30 % al precio, y un detalle que obligue a una cuarta sujeción, aún más. Nuestros presupuestos señalan estos factores para que decida si el requisito compensa.
Servicios relacionados
¿Necesita este proceso para su pieza?
Envíe su plano y confirmaremos viabilidad, coste y plazo.
- Revisado por un ingeniero de fabricación
- NDA disponible antes del intercambio de archivos