Torneado CNC
Tornos con herramienta motorizada y centros de torno-fresado para piezas completas en una sola máquina
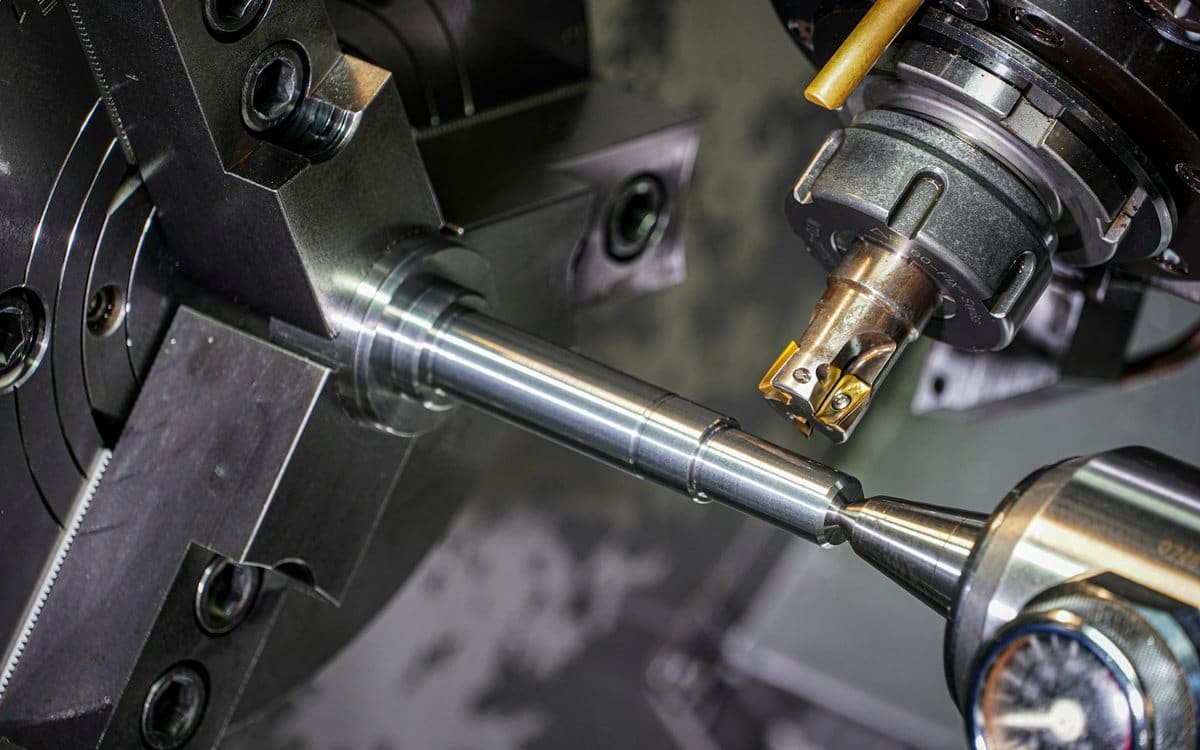
Tornos CNC con herramientas motorizadas, eje Y y contracabezal producen ejes, casquillos, racores y bridas completos en un solo ciclo: torneado, fresado, taladrado y roscado sin segunda operación.
Un ciclo, pieza terminada
Roscas que sellan
Alimentación de barra, producción sin operario
Por qué funciona
Un ciclo, pieza terminada
El contracabezal mecaniza la cara posterior sin una segunda sujeción, eliminando el descentrado y los daños de manipulación de un reprocesado.
Roscas que sellan
Roscas métricas, UNC/UNF, BSP, NPT y trapeciales verificadas con calibres pasa/no pasa y probadas a presión hasta 350 bar bajo petición.
Alimentación de barra, producción sin operario
Los alimentadores automáticos de barra y recogepiezas permiten turnos desatendidos, lo que mantiene competitivo el coste unitario por encima de 500 piezas.
Especificación del proceso
| Diámetro máx. de torneado | 400 mm (15.7 in) |
|---|---|
| Longitud máx. de torneado | 1200 mm (47 in) |
| Capacidad de barra | 4 – 80 mm |
| Tolerancia de diámetro | ±0.008 mm |
| Concentricidad | 0.01 mm TIR |
| Acabado superficial estándar | Ra 1.6 µm / 63 µin |
Se pueden alcanzar tolerancias más estrechas que las indicadas previa revisión — marque las cotas críticas en su plano.
La documentación técnica se mantiene en inglés para preservar la exactitud de los términos de ingeniería.
Turned parts, complete off the machine
A part that leaves the lathe finished is a part that cannot be damaged, mixed up or mis-located in a second operation. Our turning cell is built around that principle: driven tooling, Y-axis and sub-spindle transfer let us face, turn, mill flats, cross-drill, tap and part off in one cycle.
Bar-fed machines run diameters from 4 mm to 80 mm; chucker work extends to 400 mm diameter for flanges, end caps and large adapters.
Concentricity, roundness and finish
Concentricity is held to 0.01 mm TIR on parts turned between spindles, and to 0.005 mm where a single chucking and a follower rest can be used. Roundness on ground-bar stock is typically within 0.005 mm.
Standard turned finish is Ra 1.6 µm. Ra 0.8 µm is routine on stainless and brass with a finishing insert and controlled feed; Ra 0.2 µm and below is reached by adding hard turning or cylindrical grinding.
Threads and sealing features
We cut metric, UNC/UNF, BSP, NPT and trapezoidal threads, and roll threads where fatigue strength matters. O-ring grooves are cut to ISO 3601 or to your drawing dimensions, with the corner radii and surface finish that make the seal work rather than merely fit.
Inspection of turned features
Diameters are monitored with calibrated micrometers and air gauges through the run; critical bores are verified with bore gauges traceable to national standards. Where a drawing calls for it, we supply a full dimensional report with actual measured values for every characteristic, not a pass/fail tick.
Preguntas frecuentes
¿En cuánto tiempo recibiré un presupuesto?
La mayoría de los presupuestos se devuelven en 24 horas laborables. Las piezas torneadas o fresadas sencillas suelen valorarse el mismo día; los conjuntos, los trabajos multiproceso y las consultas que requieren buscar material pueden tardar hasta dos días laborables. Si va a tardar más, le indicamos una fecha en lugar de dejarle esperando.
¿Qué archivos necesita para presupuestar?
Un modelo 3D en STEP, Parasolid (X_T) o IGES basta para empezar. Si la pieza tiene tolerancias más estrechas que ISO 2768-m, tolerancias geométricas, acabados superficiales o especificaciones de rosca, añada un plano 2D acotado en PDF o DWG. Indicar cantidad, material y acabado evita una ronda de preguntas y suele permitir dar el precio el mismo día.
¿Hay una cantidad mínima de pedido?
No. Mecanizamos tanto prototipos unitarios como lotes de 20.000 piezas. En trabajos muy pequeños se aplica un importe mínimo de pedido para cubrir la preparación y la programación, que indicamos claramente en el presupuesto: no aparecen cargos posteriores.
¿Qué determina realmente el precio de una pieza mecanizada?
Cuatro factores, más o menos en este orden: el número de sujeciones, el tiempo de ciclo, el coste del material y la tolerancia más estrecha del plano. Una tolerancia de ±0,01 mm donde ±0,1 mm funcionaría puede añadir un 30 % al precio, y un detalle que obligue a una cuarta sujeción, aún más. Nuestros presupuestos señalan estos factores para que decida si el requisito compensa.
Servicios relacionados
¿Necesita este proceso para su pieza?
Envíe su plano y confirmaremos viabilidad, coste y plazo.
- Revisado por un ingeniero de fabricación
- NDA disponible antes del intercambio de archivos