Tournage CNC
Tours à outils tournants et centres de tournage-fraisage pour des pièces finies en une seule machine
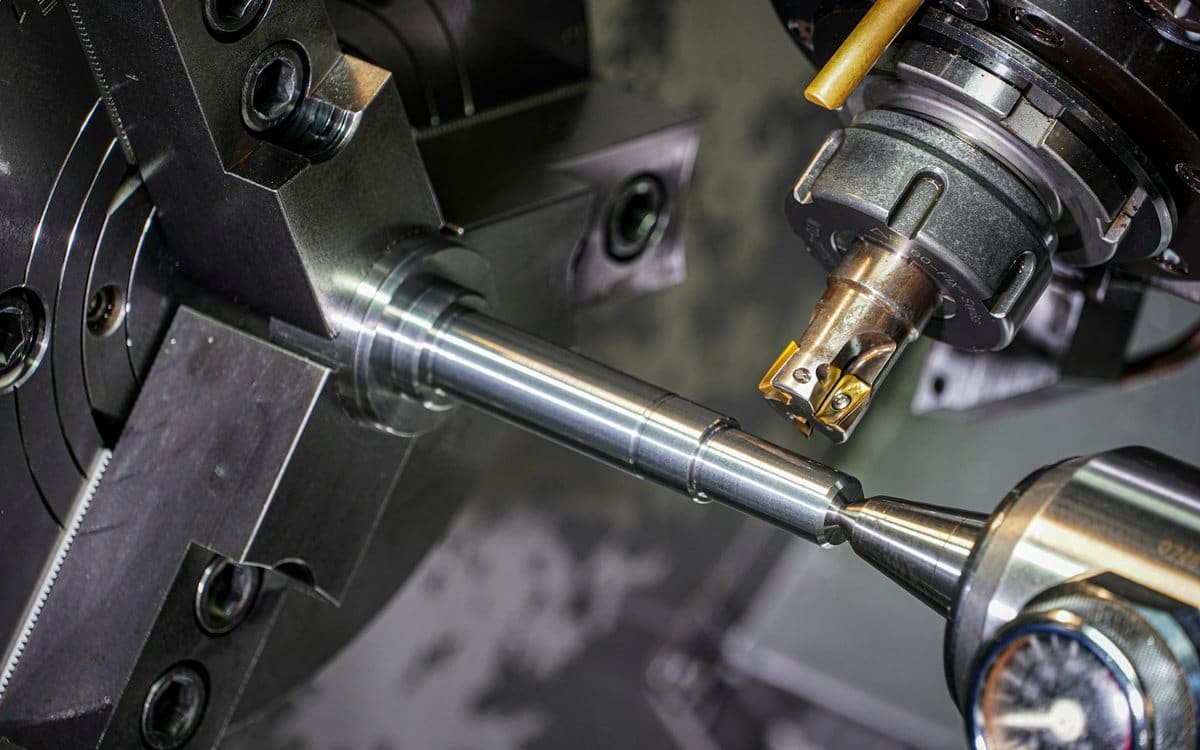
Des tours CNC à outils entraînés, axe Y et contre-broche produisent arbres, bagues, raccords et brides entièrement en un seul cycle — tournage, fraisage, perçage et filetage sans reprise.
Un cycle, pièce finie
Des filetages qui étanchent
Ravitaillement barre, usinage sans opérateur
Pourquoi ça fonctionne
Un cycle, pièce finie
La contre-broche usine la face arrière sans seconde prise, supprimant le faux-rond et les dommages de manutention liés à une reprise.
Des filetages qui étanchent
Filetages métriques, UNC/UNF, BSP, NPT et trapézoïdaux contrôlés au tampon et à la bague entrée/n'entre pas, et testés en pression jusqu'à 350 bar sur demande.
Ravitaillement barre, usinage sans opérateur
Ravitailleurs automatiques et récupérateurs de pièces permettent des postes sans opérateur, ce qui maintient un coût unitaire compétitif au-delà de 500 pièces.
Spécifications du procédé
| Diamètre max de tournage | 400 mm (15.7 in) |
|---|---|
| Longueur max de tournage | 1200 mm (47 in) |
| Capacité de passage de barre | 4 – 80 mm |
| Tolérance de diamètre | ±0.008 mm |
| Concentricité | 0.01 mm TIR |
| État de surface standard | Ra 1.6 µm / 63 µin |
Des tolérances plus serrées que celles indiquées sont réalisables après étude — merci d'identifier les cotes critiques sur votre plan.
La documentation technique est tenue en anglais afin de préserver la précision des termes d'ingénierie.
Turned parts, complete off the machine
A part that leaves the lathe finished is a part that cannot be damaged, mixed up or mis-located in a second operation. Our turning cell is built around that principle: driven tooling, Y-axis and sub-spindle transfer let us face, turn, mill flats, cross-drill, tap and part off in one cycle.
Bar-fed machines run diameters from 4 mm to 80 mm; chucker work extends to 400 mm diameter for flanges, end caps and large adapters.
Concentricity, roundness and finish
Concentricity is held to 0.01 mm TIR on parts turned between spindles, and to 0.005 mm where a single chucking and a follower rest can be used. Roundness on ground-bar stock is typically within 0.005 mm.
Standard turned finish is Ra 1.6 µm. Ra 0.8 µm is routine on stainless and brass with a finishing insert and controlled feed; Ra 0.2 µm and below is reached by adding hard turning or cylindrical grinding.
Threads and sealing features
We cut metric, UNC/UNF, BSP, NPT and trapezoidal threads, and roll threads where fatigue strength matters. O-ring grooves are cut to ISO 3601 or to your drawing dimensions, with the corner radii and surface finish that make the seal work rather than merely fit.
Inspection of turned features
Diameters are monitored with calibrated micrometers and air gauges through the run; critical bores are verified with bore gauges traceable to national standards. Where a drawing calls for it, we supply a full dimensional report with actual measured values for every characteristic, not a pass/fail tick.
Questions fréquentes
Sous quel délai vais-je recevoir un devis ?
La plupart des devis sont renvoyés sous 24 heures ouvrées. Les pièces tournées ou fraisées simples sont souvent chiffrées le jour même ; les assemblages, les travaux multi-procédés et les demandes nécessitant une consultation matière peuvent prendre jusqu'à deux jours ouvrés. Si c'est plus long, nous vous annonçons une date plutôt que de vous laisser attendre.
Quels fichiers vous faut-il pour chiffrer ?
Un modèle 3D au format STEP, Parasolid (X_T) ou IGES suffit pour démarrer. Si la pièce comporte des tolérances plus serrées qu'ISO 2768-m, des spécifications GPS, des états de surface ou des filetages, joignez un plan 2D coté en PDF ou DWG. Préciser la quantité, la matière et la finition évite un aller-retour et permet souvent d'obtenir le prix le jour même.
Y a-t-il une quantité minimale de commande ?
Non. Nous usinons aussi bien un prototype unitaire qu'un lot de 20 000 pièces. Un montant minimum de commande s'applique aux très petits travaux pour couvrir la mise en train et la programmation ; il est indiqué clairement dans le devis, sans frais apparaissant plus tard.
Qu'est-ce qui détermine réellement le prix d'une pièce usinée ?
Quatre éléments, à peu près dans cet ordre : le nombre de prises de pièce, le temps de cycle, le coût matière et la tolérance la plus serrée du plan. Une tolérance de ±0,01 mm là où ±0,1 mm suffirait peut ajouter 30 % au prix, et une forme qui impose une quatrième prise, davantage encore. Nos devis signalent ces facteurs pour que vous décidiez si l'exigence vaut son coût.
Besoin de ce procédé pour votre pièce ?
Envoyez votre plan : nous confirmons faisabilité, coût et délai.
- Revu par un ingénieur méthodes
- NDA possible avant échange de fichiers