Lavorazioni in 5 assi
5 assi continui per profili complessi, sottosquadri profondi e precisione in un solo piazzamento
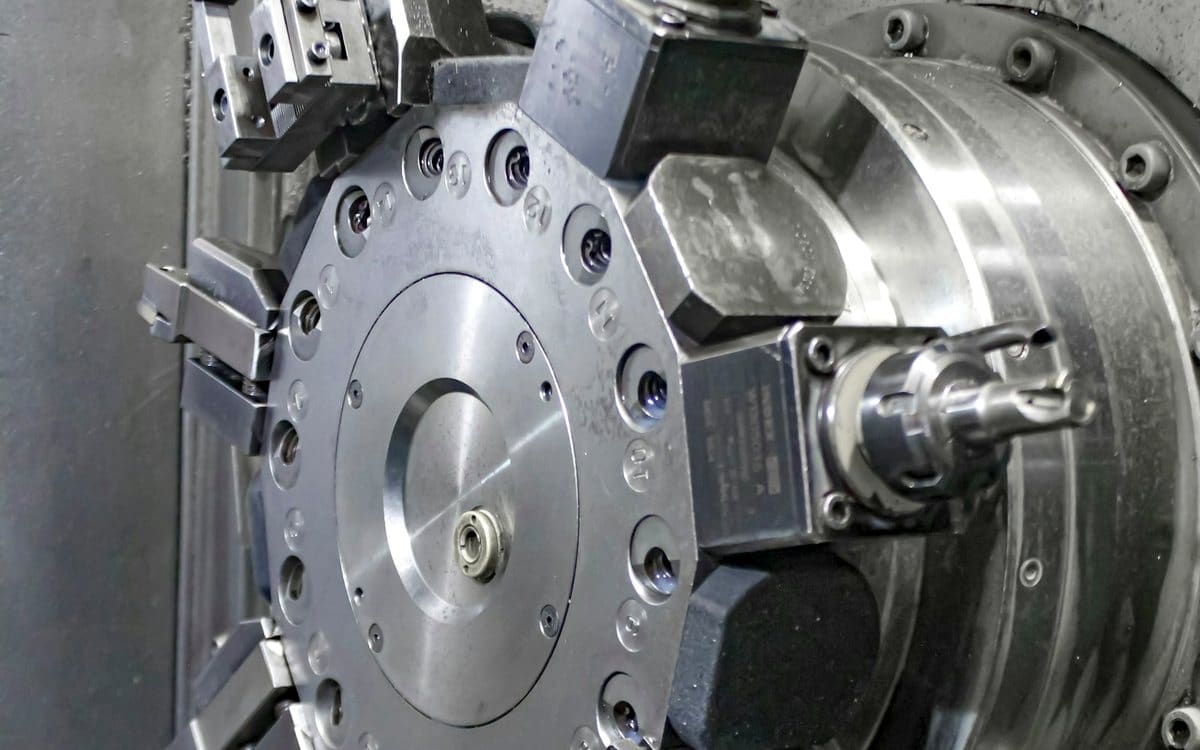
Macchine a culla e testa orientabile mantengono l'utensile normale alla superficie lungo tutto il percorso, realizzando palette, giranti, strumenti medicali e staffe aeronautiche irraggiungibili in tre assi.
Verifica anticollisione via software
Utensili più corti, finitura migliore
Integrità dei riferimenti
Perché funziona
Verifica anticollisione via software
Ogni programma a 5 assi è simulato sul modello cinematico completo della macchina, attrezzatura e portautensile inclusi: le collisioni emergono prima di lavorare il pezzo.
Utensili più corti, finitura migliore
Inclinare la testa consente frese corte e rigide dove in tre assi servirebbe un forte sbalzo: meno flessione, meno vibrazioni, forma più precisa.
Integrità dei riferimenti
Un solo piazzamento significa un solo sistema di riferimenti. Il programma CMM misura dagli stessi riferimenti usati dal CAM: il rapporto rispecchia come il pezzo è stato realmente prodotto.
Specifiche di processo
| Volume di lavoro | 600 × 600 × 500 mm |
|---|---|
| Assi rotativi | A ±120°, C 360° continuous |
| Posizione reale | 0.02 mm across 5 faces |
| Tolleranza lineare | ±0.01 mm |
| Pressione refrigerante | up to 70 bar through-spindle |
| Finitura del profilo | Ra 0.4 µm achievable |
Tolleranze più strette di quelle indicate sono realizzabili previa valutazione — segnala le quote critiche sul disegno.
Applicazioni tipiche
- Giranti e palette di turbina
- Staffe strutturali aeronautiche
- Strumenti ortopedici
- Superfici complesse di stampi e matrici
- Alloggiamenti ottici e laser
- Blocchi multifaccia
Materiali compatibili
La documentazione tecnica è mantenuta in inglese per preservare la precisione dei termini ingegneristici.
When five axes is the right answer
Five-axis machining is not automatically better — it is better when the geometry demands it. We recommend it when:
- The part has surfaces that a 3-axis tool cannot reach without a fixture stack
- Position tolerance between features on different faces is tighter than ±0.03 mm
- A shorter, more rigid tool can be used by tilting the head, improving finish and tool life
- Setup count is driving cost more than cycle time
Where three axes will do the job, we quote three axes. That honesty is part of the DFM feedback you get with every quotation.
Geometry we machine
Turbine and compressor blades, closed and open impellers, orthopaedic instrument bodies, bone plates, optical housings, aerospace brackets and structural fittings, and tooling with complex parting surfaces.
Our CAM system simulates the full kinematic model of each machine — table, trunnion, fixture and tool holder — so collisions are found in software, not on steel.
Accuracy across the envelope
Rotary axes are calibrated with a ballbar and laser interferometer on a documented schedule. True position across a five-sided machined envelope is held within 0.02 mm, and we verify it on the first article with a CMM programme that measures from the same datum scheme used in the CAM setup.
Materials and cutting strategy
Titanium Gr5, Inconel 718, 17-4PH, 7075-T6 and PEEK are routine. Cutting data is selected per material family with through-spindle coolant at up to 70 bar, and we monitor tool life per edge so the last part of a batch is cut under the same conditions as the first.
Domande frequenti
In quanto tempo ricevo un preventivo?
La maggior parte dei preventivi viene inviata entro 24 ore lavorative. Particolari torniti o fresati semplici vengono spesso quotati in giornata; gruppi, lavorazioni multiprocesso e richieste che comportano un'indagine sul materiale possono richiedere fino a due giorni lavorativi. Se servirà più tempo, vi indichiamo una data invece di lasciarvi in attesa.
Quali file servono per il preventivo?
Un modello 3D in STEP, Parasolid (X_T) o IGES è sufficiente per iniziare. Se il particolare ha tolleranze più strette di ISO 2768-m, tolleranze geometriche, indicazioni di rugosità o filettature, allegate un disegno 2D quotato in PDF o DWG. Indicare quantità, materiale e finitura evita un giro di domande e spesso consente di avere il prezzo in giornata.
Esiste un quantitativo minimo d'ordine?
No. Lavoriamo sia prototipi singoli sia lotti da 20.000 pezzi. Per lavori molto piccoli si applica un importo minimo d'ordine a copertura di attrezzaggio e programmazione, indicato chiaramente nel preventivo: non compaiono costi successivi.
Che cosa determina davvero il prezzo di un particolare lavorato?
Quattro fattori, grosso modo in quest'ordine: numero di piazzamenti, tempo ciclo, costo del materiale e tolleranza più stretta sul disegno. Una tolleranza di ±0,01 mm dove ne basterebbe ±0,1 mm può aggiungere il 30 % al prezzo, e una feature che impone un quarto piazzamento anche di più. I nostri preventivi evidenziano questi fattori, così potete decidere se il requisito vale il costo.
Servizi correlati
Ti serve questo processo per il tuo particolare?
Inviaci il disegno: confermiamo fattibilità, costo e tempi.
- Esaminato da un tecnico di produzione
- NDA disponibile prima dello scambio dei file