Tornitura CNC
Torni con utensili motorizzati e centri di tornitura-fresatura per particolari finiti su un'unica macchina
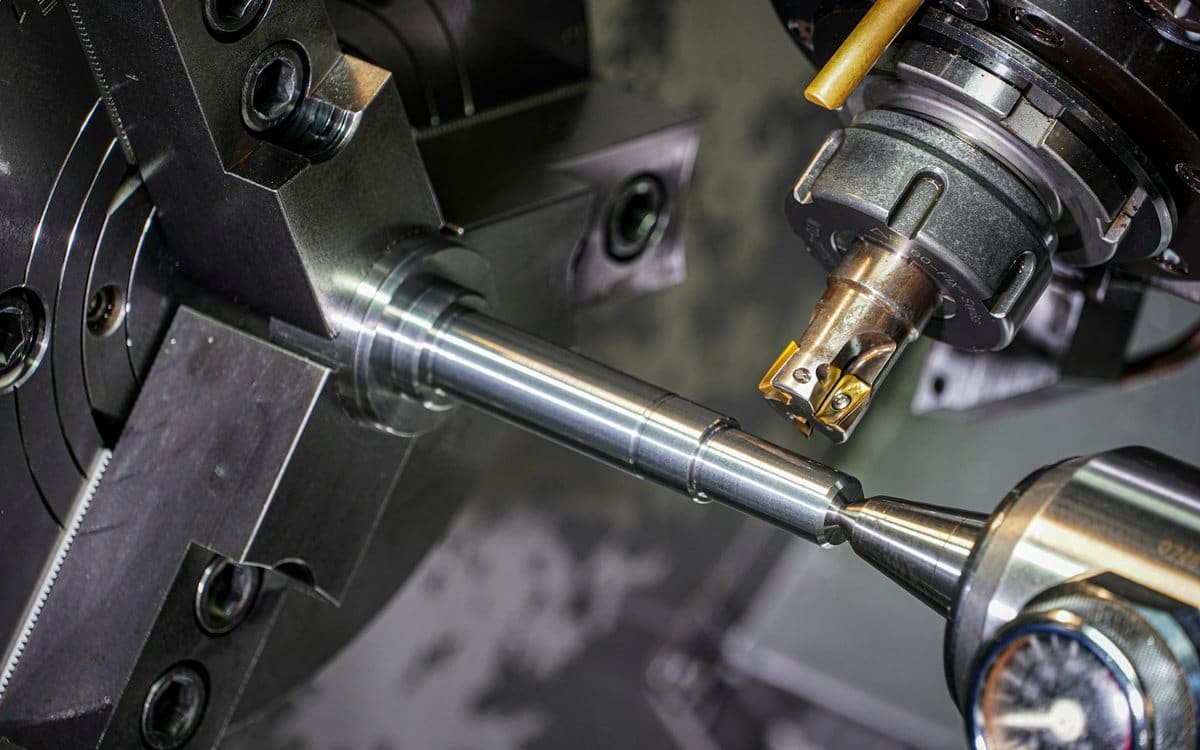
Torni CNC con utensili motorizzati, asse Y e contromandrino producono alberi, boccole, raccordi e flange completi in un solo ciclo: tornitura, fresatura, foratura e filettatura senza riprese.
Un ciclo, pezzo finito
Filettature che tengono
Caricatore di barre, produzione non presidiata
Perché funziona
Un ciclo, pezzo finito
Il contromandrino lavora la faccia posteriore senza un secondo piazzamento, eliminando l'eccentricità e i danni da movimentazione di una ripresa.
Filettature che tengono
Filettature metriche, UNC/UNF, BSP, NPT e trapezoidali verificate con calibri passa/non passa e collaudate in pressione fino a 350 bar su richiesta.
Caricatore di barre, produzione non presidiata
Caricatori automatici di barre e raccoglipezzi consentono turni non presidiati: è così che il costo unitario resta competitivo oltre i 500 pezzi.
Specifiche di processo
| Diametro max di tornitura | 400 mm (15.7 in) |
|---|---|
| Lunghezza max di tornitura | 1200 mm (47 in) |
| Passaggio barra | 4 – 80 mm |
| Tolleranza di diametro | ±0.008 mm |
| Concentricità | 0.01 mm TIR |
| Finitura superficiale standard | Ra 1.6 µm / 63 µin |
Tolleranze più strette di quelle indicate sono realizzabili previa valutazione — segnala le quote critiche sul disegno.
La documentazione tecnica è mantenuta in inglese per preservare la precisione dei termini ingegneristici.
Turned parts, complete off the machine
A part that leaves the lathe finished is a part that cannot be damaged, mixed up or mis-located in a second operation. Our turning cell is built around that principle: driven tooling, Y-axis and sub-spindle transfer let us face, turn, mill flats, cross-drill, tap and part off in one cycle.
Bar-fed machines run diameters from 4 mm to 80 mm; chucker work extends to 400 mm diameter for flanges, end caps and large adapters.
Concentricity, roundness and finish
Concentricity is held to 0.01 mm TIR on parts turned between spindles, and to 0.005 mm where a single chucking and a follower rest can be used. Roundness on ground-bar stock is typically within 0.005 mm.
Standard turned finish is Ra 1.6 µm. Ra 0.8 µm is routine on stainless and brass with a finishing insert and controlled feed; Ra 0.2 µm and below is reached by adding hard turning or cylindrical grinding.
Threads and sealing features
We cut metric, UNC/UNF, BSP, NPT and trapezoidal threads, and roll threads where fatigue strength matters. O-ring grooves are cut to ISO 3601 or to your drawing dimensions, with the corner radii and surface finish that make the seal work rather than merely fit.
Inspection of turned features
Diameters are monitored with calibrated micrometers and air gauges through the run; critical bores are verified with bore gauges traceable to national standards. Where a drawing calls for it, we supply a full dimensional report with actual measured values for every characteristic, not a pass/fail tick.
Domande frequenti
In quanto tempo ricevo un preventivo?
La maggior parte dei preventivi viene inviata entro 24 ore lavorative. Particolari torniti o fresati semplici vengono spesso quotati in giornata; gruppi, lavorazioni multiprocesso e richieste che comportano un'indagine sul materiale possono richiedere fino a due giorni lavorativi. Se servirà più tempo, vi indichiamo una data invece di lasciarvi in attesa.
Quali file servono per il preventivo?
Un modello 3D in STEP, Parasolid (X_T) o IGES è sufficiente per iniziare. Se il particolare ha tolleranze più strette di ISO 2768-m, tolleranze geometriche, indicazioni di rugosità o filettature, allegate un disegno 2D quotato in PDF o DWG. Indicare quantità, materiale e finitura evita un giro di domande e spesso consente di avere il prezzo in giornata.
Esiste un quantitativo minimo d'ordine?
No. Lavoriamo sia prototipi singoli sia lotti da 20.000 pezzi. Per lavori molto piccoli si applica un importo minimo d'ordine a copertura di attrezzaggio e programmazione, indicato chiaramente nel preventivo: non compaiono costi successivi.
Che cosa determina davvero il prezzo di un particolare lavorato?
Quattro fattori, grosso modo in quest'ordine: numero di piazzamenti, tempo ciclo, costo del materiale e tolleranza più stretta sul disegno. Una tolleranza di ±0,01 mm dove ne basterebbe ±0,1 mm può aggiungere il 30 % al prezzo, e una feature che impone un quarto piazzamento anche di più. I nostri preventivi evidenziano questi fattori, così potete decidere se il requisito vale il costo.
Servizi correlati
Ti serve questo processo per il tuo particolare?
Inviaci il disegno: confermiamo fattibilità, costo e tempi.
- Esaminato da un tecnico di produzione
- NDA disponibile prima dello scambio dei file