Rettifica di precisione
Rettifica in piano, in tondo e senza centri fino al submicron
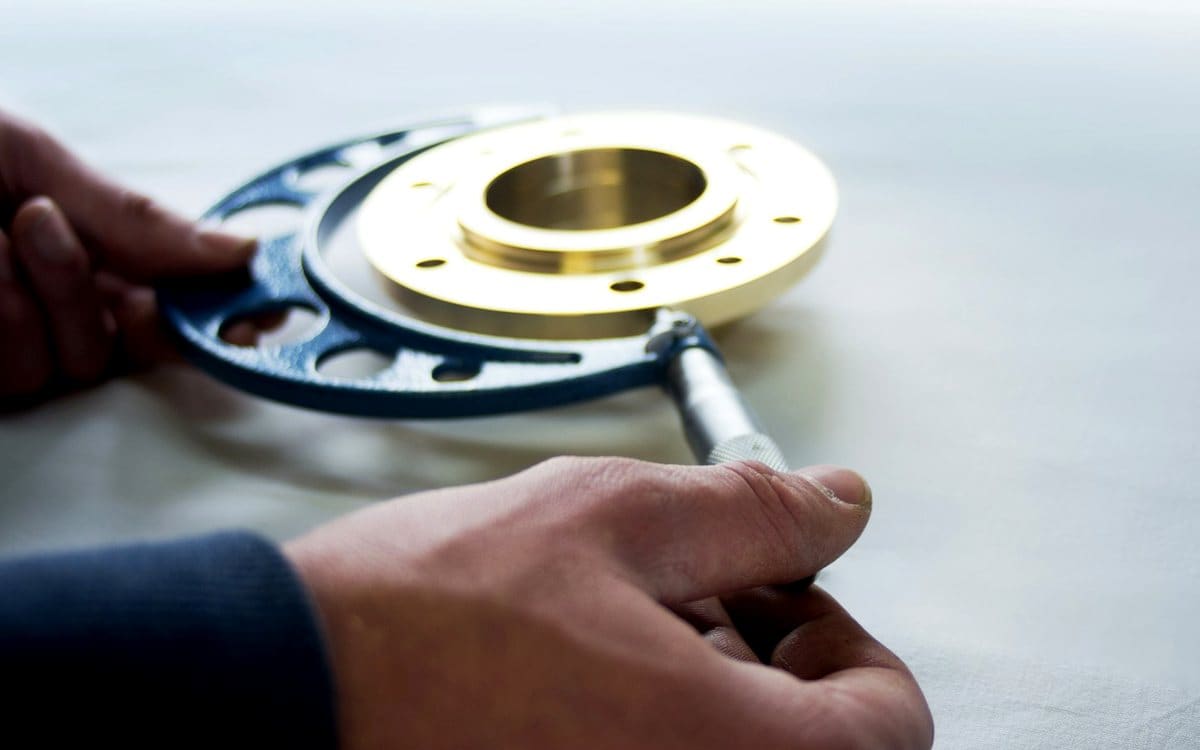
Quando una superficie fresata o tornita non è abbastanza piana, tonda o liscia, subentra la rettifica. Teniamo planarità di 0,003 mm e finiture fino a Ra 0,1 µm, su materiali temprati come ricotti.
Planarità sotto carico
Correzione dopo trattamento termico
Finitura che governa l'usura
Perché funziona
Planarità sotto carico
Una faccia di tenuta rettificata a 0,003 mm resta a tenuta al serraggio dei bulloni; una faccia fresata a 0,05 mm no.
Correzione dopo trattamento termico
La tempra deforma l'acciaio. Rettificare dopo il trattamento termico ripristina la geometria del disegno invece di sperare che la distorsione resti in tolleranza.
Finitura che governa l'usura
Ra, Rz e angolo di reticolo vengono misurati e documentati: su una superficie di scorrimento la texture determina film d'olio, attrito e durata.
Specifiche di processo
| Capacità rettifica in piano | 600 × 300 × 300 mm |
|---|---|
| Capacità in tondo | Ø 250 × 800 mm |
| Planarità | 0.003 mm / 300 mm |
| Tolleranza di diametro | ±0.002 mm |
| Circolarità | 0.001 mm |
| Finitura superficiale | Ra 0.1 µm (0.025 µm lapped) |
Tolleranze più strette di quelle indicate sono realizzabili previa valutazione — segnala le quote critiche sul disegno.
Applicazioni tipiche
- Sedi cuscinetto e perni
- Facce di tenuta e accoppiamento
- Piastre matrice e basi attrezzatura
- Cursori e boccole idrauliche
- Spine e rulli
- Calibri e campioni di controllo
Materiali compatibili
La documentazione tecnica è mantenuta in inglese per preservare la precisione dei termini ingegneristici.
Surface grinding
Reciprocating-table surface grinders produce flatness within 0.003 mm over 300 mm and parallelism within 0.005 mm. This is the process that makes gauge blocks, die plates, fixture bases and sealing faces do their job.
Magnetic and vacuum chucking is selected by material: ferrous parts on magnetic chucks with the demagnetising cycle documented, non-ferrous on vacuum or mechanical fixtures.
Cylindrical and centreless grinding
Cylindrical grinding holds diameters to ±0.002 mm with roundness within 0.001 mm — the tolerance band required by precision bearing seats, hydraulic spools and spindle journals.
Centreless grinding takes over for volume: pins, dowels, shafts and rollers run through at rates milling cannot approach, with consistent diameter along the full length and no centre-hole witness marks.
Finishing operations
Where the drawing demands better than ground finish, we add lapping and polishing. Lapped flatness reaches 0.001 mm and optical polishing achieves Ra 0.025 µm on hardened steel and carbide.
Superfinishing and honing are available for bores where surface texture controls oil retention and wear — cross-hatch angle and Rz are specified and verified rather than left to chance.
What grinding fixes
Distortion after heat treatment, sealing faces that must be flat under bolt load, bearing seats where 0.01 mm of roundness error becomes vibration at 10,000 rpm, and any surface where the customer's drawing states a finish a cutting tool cannot reliably reach.
Domande frequenti
In quanto tempo ricevo un preventivo?
La maggior parte dei preventivi viene inviata entro 24 ore lavorative. Particolari torniti o fresati semplici vengono spesso quotati in giornata; gruppi, lavorazioni multiprocesso e richieste che comportano un'indagine sul materiale possono richiedere fino a due giorni lavorativi. Se servirà più tempo, vi indichiamo una data invece di lasciarvi in attesa.
Quali file servono per il preventivo?
Un modello 3D in STEP, Parasolid (X_T) o IGES è sufficiente per iniziare. Se il particolare ha tolleranze più strette di ISO 2768-m, tolleranze geometriche, indicazioni di rugosità o filettature, allegate un disegno 2D quotato in PDF o DWG. Indicare quantità, materiale e finitura evita un giro di domande e spesso consente di avere il prezzo in giornata.
Esiste un quantitativo minimo d'ordine?
No. Lavoriamo sia prototipi singoli sia lotti da 20.000 pezzi. Per lavori molto piccoli si applica un importo minimo d'ordine a copertura di attrezzaggio e programmazione, indicato chiaramente nel preventivo: non compaiono costi successivi.
Che cosa determina davvero il prezzo di un particolare lavorato?
Quattro fattori, grosso modo in quest'ordine: numero di piazzamenti, tempo ciclo, costo del materiale e tolleranza più stretta sul disegno. Una tolleranza di ±0,01 mm dove ne basterebbe ±0,1 mm può aggiungere il 30 % al prezzo, e una feature che impone un quarto piazzamento anche di più. I nostri preventivi evidenziano questi fattori, così potete decidere se il requisito vale il costo.
Servizi correlati
Ti serve questo processo per il tuo particolare?
Inviaci il disegno: confermiamo fattibilità, costo e tempi.
- Esaminato da un tecnico di produzione
- NDA disponibile prima dello scambio dei file